


Novità del settore
Casa / Novità / Novità del settore / Guida al settore del trattamento termico: apparecchiature, tolleranze di temperatura e conformità
Guida al settore del trattamento termico: apparecchiature, tolleranze di temperatura e conformità
Data:Sep 28, 2026
Un forno discontinuo impostato a 650 °C che funziona a 628 °C sulla porta e 671 °C sulla parete posteriore non deve affrontare un piccolo problema di calibrazione. Nel corso di un ammollo di 45 minuti, tale diffusione decide se un lotto di acciaio per utensili soddisfa le specifiche di durezza o ritorna come rilavorazione. Questo divario è la realtà quotidiana del settore del trattamento termico e spiega perché il setpoint sul controller è solitamente il numero meno informativo nella stanza.
Il trattamento termico copre qualsiasi operazione in cui il calore controllato, e solitamente un'atmosfera controllata o il vuoto, modificano un materiale. Copre il trattamento termico e la sinterizzazione dei metalli, la pastorizzazione, la sterilizzazione e lo sbiancamento degli alimenti, l'essiccazione e l'indurimento nella produzione di batterie e rivestimenti, nonché le fasi di cottura, degasaggio e ricottura dietro la produzione di semiconduttori e film sottile. L'hardware appare diverso in ogni segmento, ma la fisica e i rischi di acquisto sono notevolmente simili.
La conclusione pratica: il trattamento termico è un'attività di tolleranza, non di temperatura. Quattro variabili decidono se un processo si ripete: uniformità ottenibile, controllo dell’atmosfera, corrispondenza tra geometria del carico e trasferimento di calore e prova documentata che tutti e tre hanno resistito durante il ciclo. Gli acquirenti che selezionano l'attrezzatura attorno a questi quattro punti, invece che attorno alla sola temperatura massima, evitano la maggior parte delle costose sorprese.
Le quattro variabili che decidono un processo termico
Prima di confrontare i numeri di catalogo, è utile separare ciò che effettivamente cambia il risultato di un ciclo. Ciascuno dei quattro elementi seguenti può invalidare un acquisto altrimenti ben specificato.
Banda di uniformità
L'uniformità è indicata come una fascia attraverso un volume di lavoro definito, ad esempio /- 3 °C, /- 5 °C o /- 10 °C. Una camera classificata a 300 °C senza banda dichiarata non dice quasi nulla all'acquirente. La fascia dipende anche dal carico: una camera vuota sembra sempre migliore di una carica.
Atmosfera
L’aria è l’atmosfera più economica e chimicamente più aggressiva. L'azoto sopprime l'ossidazione, l'idrogeno e il gas in formazione riducono gli ossidi superficiali e il vuoto rimuove sia l'ossigeno che le sostanze volatili che fuoriescono dal carico. Ciò dovrebbe essere deciso dalle specifiche del materiale e non dalla comodità dell'officina.
Geometria del trasferimento di calore
La convezione ha bisogno di spazio perché il gas possa muoversi, la radiazione dipende dalla linea di vista verso gli elementi e la conduzione dipende dalla pressione di contatto. L'impilamento più stretto dei pezzi per aumentare la produttività spesso modifica il processo effettivo più di quanto non faccia l'aumento del setpoint.
Prove e tracciabilità
Revisori e clienti richiedono indagini sull'uniformità della temperatura, registrazioni di calibrazione delle termocoppie e registrazioni continue di dati. Un processo che nessuno può documentare è, per scopi commerciali pratici, un processo che nessuno può vendere.
Abbinamento delle attrezzature al processo
Costruttori di apparecchiature come Shanghai Dengsheng Instrument Manufacturing, di cui linea di apparecchiature termiche che spazia dai forni di essiccazione e dalle camere a vuoto ai forni, agli incubatori e alle camere di prova, tendono a organizzare i loro cataloghi allo stesso modo: per famiglia, non solo per temperatura. Il confronto seguente riassume dove ciascuna famiglia guadagna il suo posto.
Nota sulla tabella: questi intervalli sono punti di partenza, non garanzie. I limiti di funzionamento reali cambiano con la massa del carico, la qualità dell'isolamento, la messa a punto del controller e la classe di uniformità che l'acquirente chiede al fornitore di certificare.
Il vuoto è l’esempio più chiaro del perché la fisica conta più dell’etichetta. L'abbassamento della pressione della camera abbassa il punto di ebollizione dell'acqua e dei solventi, quindi un essiccatore sotto vuoto può rimuovere l'umidità a 60 °C che un forno atmosferico avrebbe bisogno di 140 °C per eliminare. Lo stesso ambiente rimuove anche l'ossigeno, bloccando l'ossidazione delle polveri reattive e prevenendo lo scolorimento superficiale delle parti in rame e argento.
 Forno di essiccazione sotto vuoto flessibile e conveniente dall'aspetto squisito Questo prodotto è caratterizzato da un design verticale, a pavimento, che integra in modo efficiente la pompa del vuoto e la camera di lavoro in un'unica struttura compatta. Questo elimina... Visualizza il prodotto →
Il compromesso è la struttura del ciclo. L'essiccazione sotto vuoto rimuove il trasferimento di calore per convezione, quindi il riscaldamento si basa su ripiani, radiazione e contatto e la pompa diventa un elemento di manutenzione con intervalli di sostituzione dell'olio o delle guarnizioni. Un ingegnere di processo che pianifica questo ottiene un ciclo veloce, pulito e a bassa temperatura. Chi non eredita i tempi di inattività della pompa imprevedibili.
Il lavoro sull’affidabilità segue ancora una volta una logica diversa. Le camere di prova sono determinate dal profilo di stress che devono riprodurre, non da una singola temperatura, ed è per questo che un impianto spesso utilizzerà diversi tipi di camere fianco a fianco. Un utile orientamento su come queste varianti suddividono il lavoro è trattato in questa panoramica di tipologie di camere per test ambientali .
Metriche nascoste: dove si collocano effettivamente il tempo di ciclo e i costi
I fogli dei preventivi mostrano raramente la distribuzione del tempo all'interno di un ciclo, tuttavia tale distribuzione spiega la maggior parte dei costi operativi. In un tipico ciclo di convezione per un carico di massa media, la ripartizione assomiglia più o meno a questa.
Accelerazione
30%
30%
Immergere
32%
32%
Raffreddamento
18%
18%
Carica e scarica
12%
12%
Registrazioni e QA
8%
8%
Seguono due conclusioni. Innanzitutto, l’incremento è dove la domanda di energia raggiunge il picco e dove migliori guarnizioni delle porte, isolamento più spesso e ventole di ricircolo correttamente dimensionate si ripagano da soli. In secondo luogo, il raffreddamento è il luogo in cui solitamente vengono introdotte distorsioni e stress residui, motivo per cui il raffreddamento controllato è un parametro di processo piuttosto che un periodo di attesa.
Un terzo parametro rimane invisibile fino al primo audit: il tempo necessario per dimostrare che la camera è ancora quella di quando è stata installata. Gli stabilimenti che registrano i rilevamenti di uniformità e le date di calibrazione nello stesso sistema dei cicli di produzione dedicano ore a prepararsi per un audit anziché giorni.
Come viene distribuita la domanda di trattamento termico
Il settore viene spesso discusso come se fosse un mercato unico. In pratica, la domanda si concentra in quattro cluster con specifiche, aspettative di servizio e oneri di conformità abbastanza diversi.
- Trattamento termico e sinterizzazione dei metalli: circa il 34%.
- Processi alimentari, farmaceutici e di sterilizzazione: circa il 27%.
- Lavorazione di semiconduttori, elettronica e nuovi materiali: circa il 21%.
- Convalida dell'affidabilità aerospaziale, automobilistica e generale: circa il 18%.
La quota di semiconduttori e nuovi materiali è quella che cambia più rapidamente le specifiche. L’essiccazione degli elettrodi delle batterie, ad esempio, si è spostata verso livelli di ossigeno più bassi e fasce di temperatura più strette perché l’umidità residua e l’ossidazione superficiale degradano entrambe le prestazioni delle celle. Ciò spinge gli acquirenti verso apparecchiature di asciugatura pulita con spurgo con azoto o di classe 100 piuttosto che un forno da officina standard.
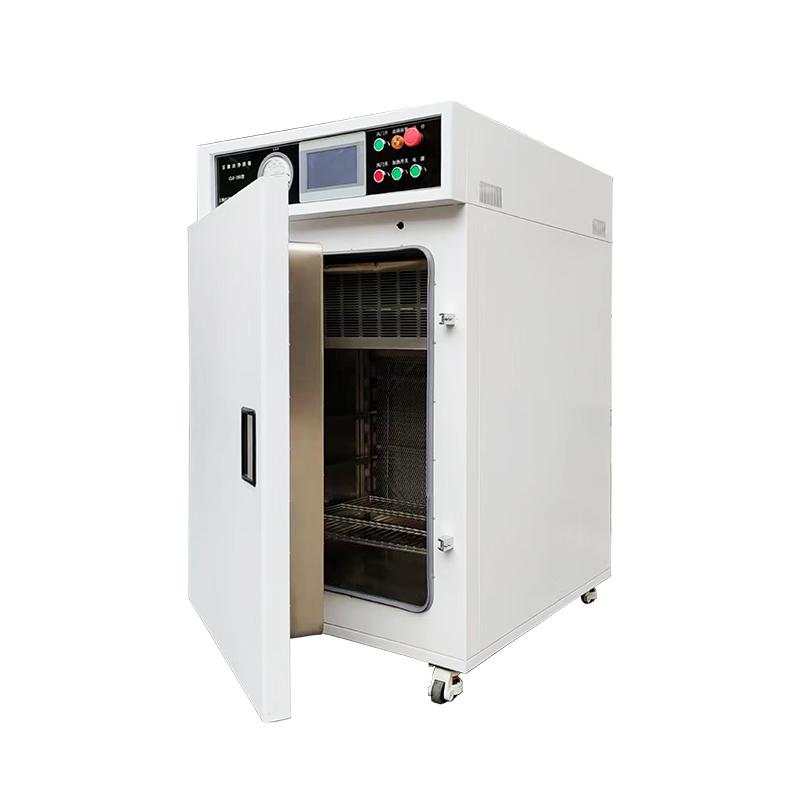 Forno per asciugatura pulita classe 100 resistente alle alte temperature da 250 ℃ Il forno di essiccazione per camera bianca Classe 100, noto anche come forno di cottura per camera bianca Classe 100 o armadio di essiccazione per camera bianca Classe 100, è un'apparecchiatura speciale che integra... Visualizza il prodotto →
I processi termici alimentari e farmaceutici si collocano all'estremo opposto della documentazione. I regimi di pastorizzazione, i valori di letalità della sterilizzazione e i controlli di integrità del contenitore sono tutti registrati rispetto a una procedura definita, quindi l'apparecchiatura viene giudicata in base alla riproducibilità e alla qualità dei record tanto quanto alla velocità di riscaldamento.
Una sequenza di selezione che evita costosi errori
La maggior parte dei problemi di approvvigionamento in questo settore sono riconducibili a un errore di sequenza: la camera viene scelta prima che venga definita la finestra del processo. Lavorare nell’ordine seguente mantiene la decisione radicata.
1
Annotare la finestra del processo
Indicare la temperatura target, la banda consentita, la durata dell'immersione, la velocità di rampa massima tollerata dal materiale e l'atmosfera. Se non è possibile indicare la banda, il processo non è ancora sufficientemente definito per consentire l'acquisto dell'attrezzatura.
2
Misurare il carico, non la camera
La massa del carico, il materiale del rack e lo schema di impilamento determinano la quantità di calore che il sistema deve spostare. Una camera che mantiene perfettamente la temperatura quando è vuota può scendere di parecchi gradi con 200 kg di acciaio al suo interno.
3
Adatta l'atmosfera al rischio
Vapori di solventi, polveri fini e gas reattivi cambiano completamente i requisiti di custodia. Laddove possono formarsi concentrazioni infiammabili, le apparecchiature di riscaldamento standard sono la risposta sbagliata, indipendentemente dalla loro temperatura nominale.
4
Confermare l'ambito della documentazione
Chiedere quale classe di uniformità verrà certificata, quale metodo di rilevamento verrà utilizzato e quali certificati di calibrazione accompagnano l'unità. Queste risposte spesso separano due preventivi che sembrano identici sul prezzo.
5
Modella onestamente il rimborso
Aritmetica illustrativa: una camera che esegue due cicli di 20 rack al giorno con 200 dollari di lavoro in corso per rack gestisce 8.000 dollari al giorno. Tagliando gli scarti dell’1% si liberano circa 80 dollari al giorno, circa 20.000 dollari in un anno di 250 giorni, una cifra che spesso supera il sovrapprezzo per un’unità più rigorosa e meglio documentata.
Per i carichi contenenti solventi in aree classificate, l'involucro, la ventola, il controller e il cablaggio devono tutti soddisfare lo stesso standard di protezione. Suddividere un componente classificato in una camera altrimenti standard è una scorciatoia comune e costosa.
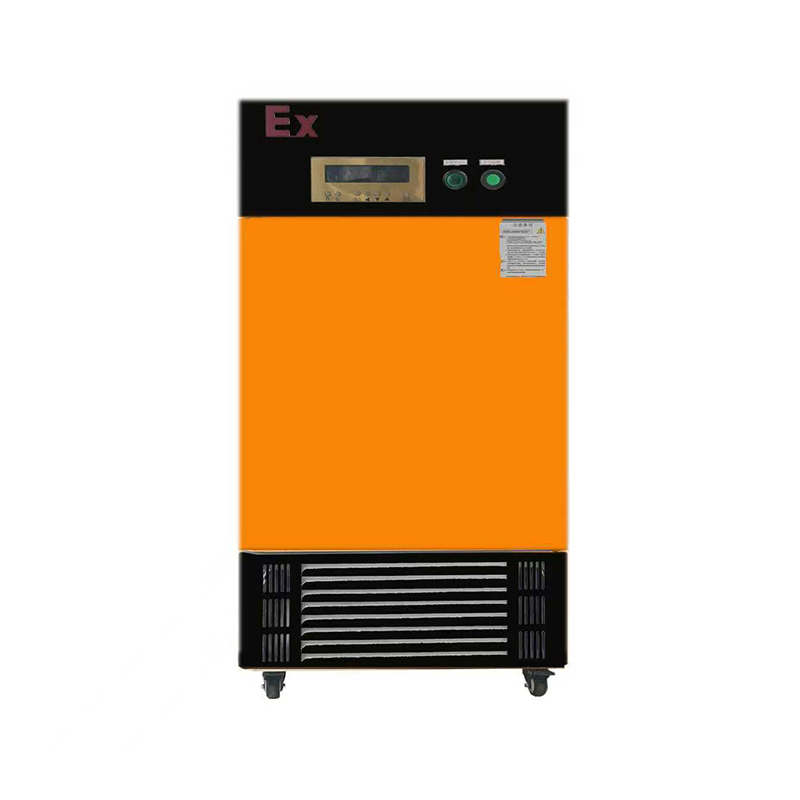 Camera per test ad alta e bassa temperatura e umidità a prova di esplosione La camera di prova antideflagrante ad alta e bassa temperatura è un'apparecchiatura fondamentale per la moderna sicurezza industriale e i test di precisione. Il suo attivo multistrato... Visualizza il prodotto →
Manutenzione e conformità: la parte poco affascinante
Un processo termico si degrada silenziosamente. Niente fallisce completamente; la fascia si allarga semplicemente di uno o due gradi all'anno fino a quando un lotto non rientra nelle specifiche. La manutenzione programmata è ciò che mantiene il processo all'interno della finestra definita al momento della messa in servizio.
- Ripetere l'indagine sull'uniformità della temperatura all'intervallo stabilito dallo standard applicabile o dai requisiti del cliente e dopo qualsiasi modifica all'isolamento, alle ventole o all'hardware della porta.
- Ricalibrare le termocoppie di controllo e rilevamento secondo un programma documentato; i sensori di deriva sono la causa più comune di ampliamento della banda.
- Sostituire le guarnizioni e le guarnizioni della porta in condizioni, non in caso di guasto. La compressione delle guarnizioni è economica da controllare e costosa da ignorare.
- Effettuare la manutenzione di pompe per vuoto, filtri e soffianti a intervalli orari e registrare i cambi dell'olio come parte della cronologia del processo.
- Conserva registrazioni continue della temperatura, certificati di calibrazione e registri di manutenzione in un unico archivio che gli auditor possono seguire senza assistenza.
Per i siti produttivi il sistema qualità rappresenta la spina dorsale di tutto questo. Una struttura che opera secondo la norma ISO 9001 con un proprio laboratorio di prova è normalmente in grado di eseguire sondaggi di uniformità e test di accettazione prima della spedizione, il che riduce il rischio che una camera arrivi con una banda non verificata. Vale la pena chiedere direttamente al fornitore quali test vengono eseguiti internamente, quale strumentazione viene utilizzata e se tali registrazioni viaggiano con l'unità.
Le installazioni protette contro le esplosioni aggiungono un secondo livello: l'integrità dell'involucro, i sistemi di spurgo, la logica di interblocco e i pressacavi necessitano tutti di ispezioni periodiche e qualsiasi modifica sul campo può invalidare la certificazione originale. Considerare la certificazione come una proprietà permanente dell'apparecchiatura piuttosto che come una condizione da mantenere è un modo affidabile per fallire un audit.
L’industria dei trattamenti termici premia in modo specifico la precisione. Due stabilimenti possono acquistare camere tecnicamente simili e ritrovarsi con rendimenti completamente diversi, perché uno ha definito la propria finestra di processo prima dell'acquisto e l'altro si aspettava che l'attrezzatura la definisse. L’ordine delle operazioni conta più della brochure.
Inizia con la tolleranza che puoi effettivamente mantenere, scegli l'atmosfera e il metodo di trasferimento del calore richiesti dal materiale, documenta tutto ciò che il processo produce e mantieni il sistema come una risorsa di processo piuttosto che come un'utilità. Questo approccio fa sì che una fornace, un forno o una camera di prova facciano ciò per cui sono stati acquistati cinque anni dopo l'installazione, che è l'unico dato prestazionale che alla fine conta.
Invia messaggio
Prodotti consigliati
I prodotti forniti da aziende famose godono della profonda fiducia degli utenti.


- CONTATTO
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODOTTO
-
- Serie di forni di essiccazione
- Serie di scatole sottovuoto
- Serie antideflagrante
- Serie di forni ad alta temperatura
- Serie incubatrici
- Serie di camere di prova
- Altre serie
- Forno di asciugatura ad aria forzata
- Fornace a resistenza
- Forno a tubi sottovuoto
- Incubatore per stampi
- Forno in atmosfera sottovuoto
- Incubatore biochimico
- Incubatore ad anidride carbonica
- Forno di essiccazione sotto vuoto antideflagrante
- Camera di prova ad alta e bassa temperatura
- MOBILE
Diritto d'autore©
Shanghai Dengsheng Strumento Manufacturing Co., Ltd.
Tutti i diritti riservati. Produttori di apparecchiature da laboratorio

 Torna all'inizio
