


Novità del settore
Casa / Novità / Novità del settore / Trattamento termico in bagno di sale: processo, tipi di sale, costi e limiti di sicurezza
Trattamento termico in bagno di sale: processo, tipi di sale, costi e limiti di sicurezza
Data:Sep 21, 2026
A 1.050 °C, un rack di inserti per utensili A2 immerso nel sale fuso raggiunge la temperatura di austenitizzazione in circa 60-90 secondi. Lo stesso telaio in un forno sottovuoto a pareti fredde richiede dai 35 ai 45 minuti. Questo divario non è un dettaglio di programmazione. Imposta la dimensione del grano dell'austenite, la distorsione già bloccata nella parte prima che inizi il raffreddamento e il lavoro di raddrizzamento che appare nel rapporto sugli scarti del mese prossimo.
Il trattamento termico in bagno di sale è il metodo commerciale più veloce per portare l'acciaio a temperatura e mantenerlo uniformemente. Guadagna il suo posto quando le sezioni sono sottili o la geometria è complessa, quando la distorsione deve rimanere entro pochi millesimi di pollice, o quando il processo necessita di una tenuta isotermica come il martempering, l'austempering o un sale di nitrurazione e cementazione. È l'acquisto sbagliato quando i pezzi sono spessi, il tonnellaggio annuale è basso o nessuno sul posto vuole possedere la chimica del sale, l'estrazione dei fumi e lo smaltimento dei rifiuti. Tre numeri lo decidono: lo spessore minimo della sezione, il tonnellaggio annuo e il tasso attuale di rottame o raddrizzatura.
Quello che segue è il trasferimento di calore dietro il processo, le famiglie di sale e le relative finestre di temperatura, un confronto fianco a fianco con i forni a vuoto e ad atmosfera, i costi nascosti che non compaiono mai in un preventivo e la routine di manutenzione che mantiene in vita un bagno.
Cosa succede all'interno di un bagno di sale fuso
Un bagno di sale è un recipiente riscaldato di sale fuso, solitamente una miscela a base di nitrati, nitriti, cloruro o cianuro, che trasferisce il calore al pezzo attraverso il contatto diretto con il liquido. Poiché la parte non è mai esposta all'aria a temperatura elevata, non sono presenti incrostazioni, né decarburazione sulla superficie, né atmosfera protettiva da bilanciare.
Il trasferimento di calore è limitato dalla parte, non dal forno
Il sale fuso ha una densità compresa tra 1,8 e 2,0 g/cm3 con una grande capacità termica volumetrica, quindi il bagno si comporta come un serbatoio termico piuttosto che come un flusso d'aria. Il suo coefficiente convettivo rispetto all'acciaio è da uno a due ordini di grandezza superiore a quello di un forno ad atmosfera circolante. La superficie del pezzo raggiunge la temperatura del bagno quasi immediatamente e il tempo rimanente viene stabilito per conduzione attraverso la sezione. Una sezione di 25 mm che necessita di 40 minuti sotto vuoto può richiedere da 3 a 4 minuti sotto sale.
- Uniformità della temperatura: con agitazione, un bagno ben mantenuto mantiene il carico tra circa ±3 e ±5°C, il che supporta finestre di austenitizzazione strette e profondità della cassa ripetibili.
- Nessuna ossidazione o decarburazione: il liquido esclude l'aria, quindi le superfici lavorate lasciano il bagno pulito e pronto per l'operazione successiva.
- Mantenimento isotermico: un secondo bagno a 200-350 °C consente il martempering o l'austempering fino al termine della trasformazione ad una temperatura.
- Supporto galleggiante: il liquido trasporta la parte, riducendo l'abbassamento causato dalla gravità nei componenti lunghi o sottili.
Corrispondenza della chimica del sale con la finestra della temperatura
Tabella 1: Famiglie di sale utilizzate nel trattamento termico industriale, raggruppate per temperatura di esercizio.
La scelta del sale non è intercambiabile. I nitrati e i sali di nitrito si decompongono a temperature superiori a circa 600 °C e possono reagire violentemente con alcuni metalli e sostanze organiche; i sali di cloruro assorbono l'umidità e devono essere avviati lentamente; I sali contenenti cianuro richiedono una ventilazione dedicata, attrezzature separate e un trattamento controllato dei rifiuti. Usare il sale sbagliato alla temperatura sbagliata è un problema di sicurezza, non un problema di qualità.
Bagno di sale, vuoto e atmosfera: un confronto pratico
Tabella 2: Intervalli industriali tipici per una sezione da 25 mm; i valori esatti dipendono dalla lega, dal carico e dalle condizioni dell'attrezzatura.
Lo schema è coerente. Il sale vince in termini di velocità, uniformità e controllo della distorsione e perde nella gestione della chimica e nella gestione dei rifiuti. Il vuoto vince in termini di pulizia per parti spesse e di alto valore, ma si riscalda lentamente. I forni ad atmosfera si collocano nel mezzo e rimangono la via più economica per la tempra o la ricottura di grandi volumi dove è tollerabile una leggera ossidazione superficiale.
Metriche nascoste: riscaldamento, trascinamento e deriva chimica
1.0
Bagno di sale
3.0
Letto fluido
5.0
Atmosfera
8.0
Vuoto
Figura 1: Indice relativo del tempo di riscaldamento per una sezione di 25 mm, bagno di sale = 1,0.
Il tempo di riscaldamento è la metrica visibile. Il trascinamento è quello costoso. Ogni parte che esce dal bagno trasporta sale sulla sua superficie, in genere da pochi grammi a poche decine di grammi, e quel sale finisce nell'acqua di risciacquo, nella vasca di raffreddamento o sul pavimento. Nel corso di un anno, il trascinamento rappresenta solitamente la linea di consumo di sale più grande nel budget, maggiore delle perdite per evaporazione, e cresce silenziosamente con la complessità delle parti.
Anche la chimica del bagno va alla deriva. I bagni di nitrato accumulano carbonato man mano che invecchiano, il che aumenta il punto di fusione e abbassa la temperatura superiore utilizzabile. I bagni di cloruro raccolgono ossidi e fanghi che isolano gli elementi riscaldanti e creano stratificazione della temperatura. La maggior parte dei negozi analizza il bagno settimanalmente o quindicinalmente e travasa i fanghi mensilmente; saltare quella routine si presenta come una profondità del caso irregolare molto prima che si presenti come una parte fallita.
Dove i bagni di sale sono ancora specificati
Utensile e matrice: 34%
Componenti aerospaziali: 22%
Gruppo propulsore automobilistico: 18%
Strumenti medici: 12%
Energia e attrezzature pesanti: 8%
Altro: 6%
Figura 2: Distribuzione approssimativa dell'utilizzo del processo del sale fuso nei mercati finali.
La distribuzione ha senso una volta considerati insieme la distorsione e lo spessore della sezione. Il lavoro con utensili e matrici prevede sezioni sottili e ad alta durezza dove la raddrizzatura è costosa. Le parti aerospaziali e automobilistiche presentano tolleranze dimensionali strette e finestre di processo documentate. Le applicazioni mediche ed energetiche utilizzano il sale principalmente per la nitrurazione liquida, dove il bagno funge anche da mezzo di cementazione anziché solo da mezzo di riscaldamento.
Rimborso, selezione e processo di acquisto in cinque fasi
Una linea del sale ripaga grazie alla riduzione degli scarti e al tempo di ciclo. Se oggi un negozio raddrizza il 5% dei suoi alberi lunghi e porta questo valore al di sotto dell'1% con un processo isotermico al sale, il risparmio di solito copre un bagno di nitrato entro 18-30 mesi. Se la distorsione non è un problema e le sezioni sono spesse, il sale raramente ripaga del tutto.
- Correggere prima la finestra della temperatura. Determinare l'esatta temperatura di austenitizzazione, austemperatura o nitrurazione e il tempo di mantenimento; questo restringe la famiglia del sale prima che venga citata qualsiasi attrezzatura.
- Unire il sale, quindi dimensionare la pentola. La dimensione del vaso segue il carico maggiore, non il carico medio. Un carico superiore a circa il 30-40% della massa del bagno in alcune parti diminuirà la temperatura e allungherà il ciclo in modo imprevedibile.
- Decidere se agitare e fare un secondo bagno. L'agitazione garantisce un'uniformità compresa tra ±3 e ±5 °C; un secondo bagno, più piccolo, è quello che consente il martempering e l'austempering.
- Pianificare l'attrezzatura per il preriscaldamento e il post-risciacquo. L'umidità sulle parti provoca spruzzi violenti in un bagno caldo e il sale residuo deve essere risciacquato e asciugato dai fori ciechi e dalle filettature.
- Budget del flusso di rifiuti fin dal primo giorno. I rifiuti salini contenenti cianuro non possono essere inviati a un impianto di trattamento municipale; la clorazione alcalina o lo smaltimento autorizzato sono costi ricorrenti, non un progetto una tantum.
Per i negozi che decidono che non vale la pena affrontare l'onere della chimica, utilizzare un percorso in atmosfera controllata comprovato serie di forni ad alta temperatura le attrezzature coprono la tempra, il preriscaldamento e molte fasi di cementazione senza un inventario di sali fusi o un permesso per i rifiuti.
 Funzione timer Forno in atmosfera sottovuoto Vuoto atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Visualizza il prodotto →
Manutenzione, sicurezza e conformità
Cura quotidiana del bagno
- Analizzare settimanalmente la chimica del sale: contenuto di carbonato nei bagni di nitrato, contenuto di cianato nei sali nitrurati e umidità nei cloruri.
- Eliminare i fanghi e le scorie prima che raggiungano gli elementi riscaldanti e tenere un registro scritto delle aggiunte di sale e delle date di decantazione.
- Non aggiungere mai sale freddo o strumenti bagnati ad un bagno corrente; caricare lentamente sul bordo e consentire alla fusione di ristabilirsi prima di caricare le parti.
- Coprire la vasca quando è inattiva per ridurre la perdita di energia e limitare l'assorbimento di umidità durante la notte.
Asciugare le parti prima e dopo il bagno
L'umidità è la causa più comune di un'eruzione da bagno di sale. L'acqua intrappolata in un foro cieco o in un foro filettato si trasforma immediatamente in vapore a 500 °C e getta il sale fuori dalla pentola, e lo stesso vale per apparecchi bagnati, termocoppie umide e parti fredde portate in una stanza umida. Un forno di essiccazione ad alta precisione è lo strumento standard per questa fase, mantenendo le parti a una temperatura compresa tra 120 e 150 °C fino a quando non rimane più umidità misurabile.
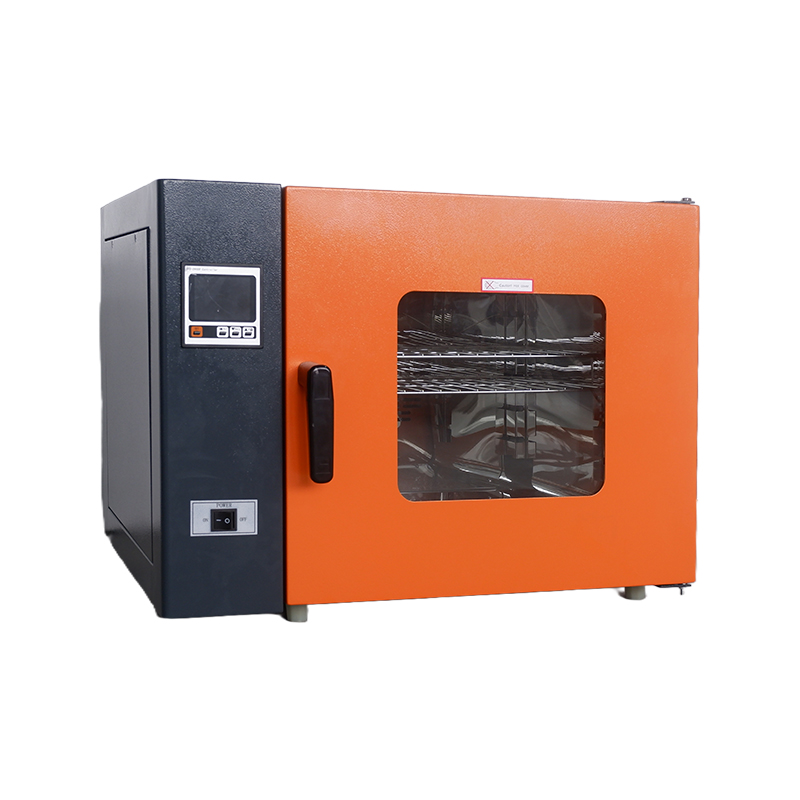 Forno di essiccazione ad alta precisione ad alta affidabilità da 200 ℃ I forni di essiccazione di precisione, in quanto apparecchiature di trattamento termico di precisione, sono apparecchiature di base indispensabili nei moderni sistemi di ricerca industriale e scientifica. Il loro principe principale... Visualizza il prodotto →
Dopo il trattamento, i pezzi escono dal bagno ricoperti di sale. Un risciacquo con acqua tiepida ne rimuove la maggior parte; il resto si nasconde in cavità e fili. Un forno di essiccazione sotto vuoto estrae l'umidità residua a bassa temperatura, prevenendo la corrosione flash e impedendo al sale residuo di reidratarsi sulle superfici lavorate.
 Forno di essiccazione sotto vuoto flessibile e conveniente dall'aspetto squisito Questo prodotto è caratterizzato da un design verticale, a pavimento, che integra in modo efficiente la pompa del vuoto e la camera di lavoro in un'unica struttura compatta. Questo elimina... Visualizza il prodotto →
Conformità e documentazione
I forni a sale rientrano negli stessi quadri di pirometria e qualità di qualsiasi altra apparecchiatura per il trattamento termico: AMS 2750 per il settore aerospaziale, CQI-9 per il settore automobilistico, NADCAP per processi speciali e ISO 9001 per la gestione generale della qualità. Sono previsti sondaggi trimestrali sull’uniformità della temperatura e controlli mensili sugli strumenti di controllo e registrazione, oltre a registri di estrazione dei fumi e manifesti dei rifiuti per materiale contenente nitrati o cianuro. I negozi che acquistano apparecchiature di sicurezza solo in base al prezzo di solito scoprono il costo reale più tardi; lo stesso modello appare in ogni categoria di hardware di protezione, incluso apparecchiature antideflagranti per aree pericolose .
Il trattamento termico con bagno di sale è uno strumento mirato, non una soluzione generale. Fornisce velocità di riscaldamento, uniformità e controllo isotermico che nessun forno a gas eguaglia e in cambio richiede una chimica del sale disciplinata, il controllo dell’umidità, la ventilazione e un piano di smaltimento dei rifiuti. Se le tue parti sono sottili, i tuoi obiettivi di distorsione sono stretti e i tuoi volumi giustificano la chimica, il processo manterrà il suo posto per decenni. In caso contrario, un sistema sottovuoto o atmosferico adeguatamente dimensionato sarà più economico da gestire e molto più facile da consegnare al turno successivo. Decidi in base allo spessore della sezione e al tasso di scarto di fronte a te, non al prezzo di acquisto.
Invia messaggio
Prodotti consigliati
I prodotti forniti da aziende famose godono della profonda fiducia degli utenti.


- CONTATTO
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODOTTO
-
- Serie di forni di essiccazione
- Serie di scatole sottovuoto
- Serie antideflagrante
- Serie di forni ad alta temperatura
- Serie incubatrici
- Serie di camere di prova
- Altre serie
- Forno di asciugatura ad aria forzata
- Fornace a resistenza
- Forno a tubi sottovuoto
- Incubatore per stampi
- Forno in atmosfera sottovuoto
- Incubatore biochimico
- Incubatore ad anidride carbonica
- Forno di essiccazione sotto vuoto antideflagrante
- Camera di prova ad alta e bassa temperatura
- MOBILE
Diritto d'autore©
Shanghai Dengsheng Strumento Manufacturing Co., Ltd.
Tutti i diritti riservati. Produttori di apparecchiature da laboratorio

 Torna all'inizio
